三集不锈钢:用标准定义品质、用服务提升效率


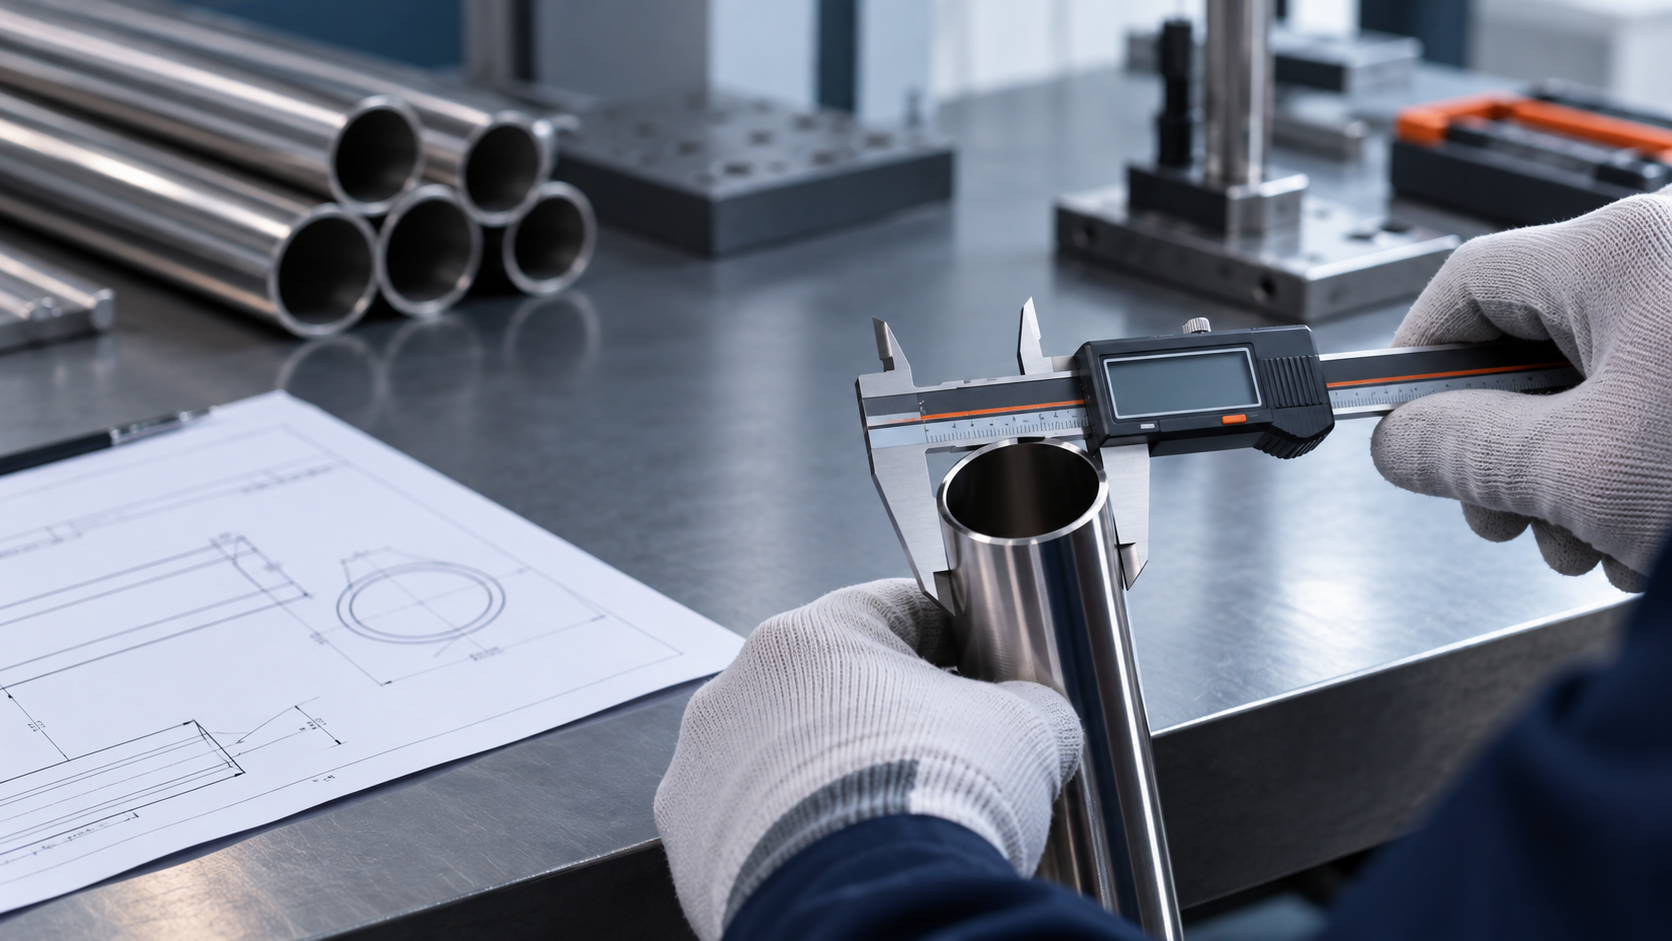
“按国标”不是完整的验收条款。对于要切割、冲压、拉伸或直接装配的不锈钢焊管,图纸还要把尺寸项目、测量方法、取样位置和后续工序的公差链写清。
本文讨论的不是脱离项目的固定参数,而是如何把客户问题拆成可验证的条件。对工业管材来说,清晰定义、适配工况、可追溯记录和一致的验收方法,比一句“质量好”更有决策价值。
常见项目包括外径或内径、壁厚、椭圆度、直线度、长度、切口状态,以及与焊缝或成形有关的局部尺寸。不同项目服务于不同的装配风险。
落地建议:把“关键尺寸”和“参考尺寸”分开,避免所有数据都写成同一优先级。
同一个尺寸,测量仪器、测量位置、温度状态、取样数量和读数规则不同,结果可能不同。薄壁管尤其要避免夹具挤压造成假超差。
落地建议:采购单或图纸至少明确仪器/方法、位置、频次和判定逻辑,必要时用封样统一口径。
管材公差会与切割、冲压、拉伸、弯曲、焊接和装配间隙叠加。只看来料合格,不看后续工序的余量,仍可能出现卡装、偏心或密封不稳。
落地建议:在样品阶段把关键装配尺寸和变形趋势验证一遍,再反推管材控制点。
首样、封样、图纸版本和量产检验记录应能相互对应。规格变更、工装调整或测量方法变化,都应留下版本和批次记录。
落地建议:用同一基准复测样品与量产件,不要用不同方法比较“看起来差不多”。
外径、壁厚、公差范围和执行标准必须结合材质、规格、用途及现行标准确认。没有项目资料时,不宜直接给出固定数值。
落地建议:把图纸、样品、验收条款和检测报告放在同一份技术包中,减少跨部门误读。
| 判断维度 | 采购/技术要确认的内容 |
先列出尺寸项目 | 把“关键尺寸”和“参考尺寸”分开,避免所有数据都写成同一优先级。 |
把测量方法写进条款 | 采购单或图纸至少明确仪器/方法、位置、频次和判定逻辑,必要时用封样统一口径。 |
公差要放进工艺链 | 在样品阶段把关键装配尺寸和变形趋势验证一遍,再反推管材控制点。 |
样品与量产要对齐 | 用同一基准复测样品与量产件,不要用不同方法比较“看起来差不多”。 |
别用通用数字替代项目要求 | 把图纸、样品、验收条款和检测报告放在同一份技术包中,减少跨部门误读。 |
对于关键装配件,通常还要补充尺寸项目、测量方法、取样与项目验收边界。
夹具压力、测量位置、温度和椭圆度都会影响读数,应先统一方法。
不一定,应与工艺能力、功能需求和综合成本匹配,先确认真正影响装配的关键尺寸。
外径/内径与壁厚
椭圆度、直线度、长度
切口与焊缝相关尺寸
仪器、位置、频次与判定
图纸版本、封样与批次记录
浙江三集可按项目要求衔接不锈钢焊管、高频焊管、铁管,以及激光切割、冲压、拉伸、成形、清洗和检测;具体材质、规格、公差、检测、价格、起订量与交期,需以图纸、工况和双方确认的验收要求为准。如果项目需要按图纸做样品、深加工、清洗或检测,可先提供应用场景、关键尺寸、数量、后续工序和验收要求,再评估可行方案。
上一篇文章:不锈钢焊管焊缝检测方法:外观、无损、工艺与气密验证
下一篇文章:高频焊管冲压或扩口开裂的原因与验证流程